logo
Домой > Продукты > подвергать механической обработке точности cnc >
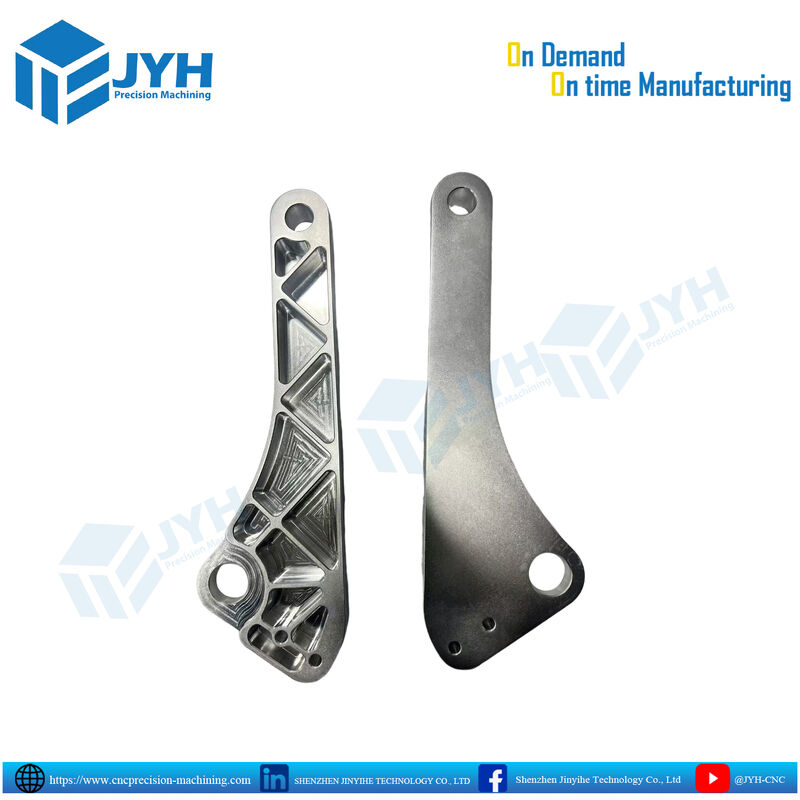
Прецизионный алюминиевый рычаг подвески из сплава 7075-T6 с ЧПУ с допуском ±0,001 мм и 5-осевой фрезерной обработкой на станке с ЧПУ

Прецизионный алюминиевый рычаг подвески из сплава 7075-T6 с ЧПУ с допуском ±0,001 мм и 5-осевой фрезерной обработкой на станке с ЧПУ

Допуск ±0

001 мм Рычаг подвески

Алюминиевый опорный кронштейн из сплава 7075-T6

Место происхождения:

Китай

Фирменное наименование:

JYH

Номер модели:

ОЭМ/ОДМ

Свяжитесь с нами
Запросите цитату
Подробная информация о продукции
Тёэ сервиса:
Сделано на заказ и OEM
Объем производства:
Прототип для массового производства
Толерантность:
± 0,001 мм
Программное обеспечение:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Отделка поверхности:
Ra 0,4–1,6 мкм
Допуск обработки:
±0,01 мм (возможны более жесткие допуски)
Материал:
Алюминий, сталь, титан, латунь, пластик
Термическая обработка:
Доступно по запросу
Цвет:
Черный / Сливер и может быть настроен
Процессы обработки:
Фрезерование, точение, сверление, шлифование
Обработка мотыльщиков:
обработка с ЧПУ
Другие:
Рисунок, фотографии и образцы приветствуются
Выделить:

Допуск ±0

,

001 мм Рычаг подвески

,

Алюминиевый опорный кронштейн из сплава 7075-T6

Условия оплаты и доставки
Количество мин заказа
1
Упаковывая детали
Индивидуальная упаковка
Время доставки
5-8 дней
Условия оплаты
Л/К, Д/А, Д/П, Т/Т
Поставка способности
Прототип для массового производства
Сопутствующие продукты
Свяжитесь с нами
Sandy Xu
Свяжитесь сейчас
Описание продукта
Заказной прецизионный алюминиевый рычаг подвески и опорный кронштейн с ЧПУ
Разработанный для противостояния сильным циклическим сдвиговым нагрузкам, изгибающим моментам и динамическим нагрузкам, этот заказной прецизионный алюминиевый конструкционный рычаг подвески с ЧПУ обеспечивает максимальную крутильную жесткость при минимальной массе. Изготовленный с использованием непрерывных высокоскоростных 4-осевых и 5-осевых фрезерных центров с ЧПУ, компонент имеет спроектированную треугольную решетчатую конструкцию (карманная изорешетка), которая удаляет неструктурный вес, сохраняя при этом жесткие сдвиговые стенки.
Двойная шарнирная геометрия включает высокоточные расточенные шарнирные отверстия и глухие установочные штифтовые отверстия, предназначенные для игольчатых подшипников, сферических подшипников или запрессовываемых втулок. Многоступенчатая адаптивная черновая обработка и высокоскоростное трохоидальное контурирование поддерживают плоские опорные поверхности и строгие допуски на расстояние между центрами отверстий до ±0,008 мм (±0,0003 дюйма). Каждое изделие обрабатывается равномерным абразивным шлифованием с последующим опциональным твердым анодированием типа II или типа III для защиты от абразивного износа дороги, попадания гравия и коррозионных атмосферных условий.
Технические характеристики
Параметр Стандартная спецификация Инженерные примечания и возможности
Материалы Алюминий 7075-T6, 6061-T6, 6082-T6 7075-T6 рекомендуется для применений с высокими ударными нагрузками; 6061-T6 для общего назначения
Метод обработки Одновременное фрезерование на 4-осевых / 5-осевых станках с ЧПУ Многополостная адаптивная очистка и унифицированные проходы чистовой обработки
Допуски размеров ±0,010 мм общие; до ±0,005 мм критические Оценивается по стандартам ISO 2768-m/f или ASME Y14.5
Точность положения шарнирного отверстия В пределах Ø0,012 мм относительно основных опорных поверхностей Обеспечивает вращение без заеданий на двойных шарнирных соединениях
Цилиндричность / Биение отверстия В пределах 0,005 мм (0,0002 дюйма) Критично для долговечности подшипников с натягом
Шероховатость поверхности (карманы) Ra 0,8 μm - Ra 1,6 μm (32 - 63 μin) Чистые следы от фрезы вдоль внутренних стенок решетки
Обработка поверхности Стеклянное дробеструйное напыление (матовое), MIL-A-8625 Тип II / Тип III твердое анодирование Прозрачные, черные, титаново-серые или заказные анодирующие красители
Проверка качества 100% контроль КИМ, воздушная калибровка отверстий, измеритель шероховатости поверхности Предоставляются полные отчеты о первоначальной приемке, сертификаты материалов 3.1 и чертежи с указанием размеров.
Выбор конструкционного материала: AL 7075-T6 против AL 6061-T6 против титана Ti-6Al-4V
Выбор правильного субстрата для высоконагруженных шарнирных тяг требует баланса между сопротивлением усталости, пределом текучести, массой и общей стоимостью производства:
Свойство / Метрика Алюминий 6061-T6 Алюминий 7075-T6 Титановый сплав Grade 5 (Ti-6Al-4V)
Предел текучести (Sy) 276 МПа (40 кПа) 503 МПа (73 кПа) 880 МПа (128 кПа)
Предел усталости (107 циклов) 96 МПа 160 МПа 510 МПа
Плотность (ρ) 2,70 г/см³ 2,81 г/см³ 4,43 г/см³
Удельный модуль (E/ρ) ~25,5 ГПа/(г/см³) ~25,6 ГПа/(г/см³) ~25,7 ГПа/(г/см³)
Эффективность цикла обработки Быстрый (100% базовый) Быстрый (~95% базовый) Медленный (~25-30% базовый)
Основная роль в отрасли Легкая робототехника, рамы Рычаги подвески автоспорта, авиационные тяги Аэродинамические тяги для экстремальных температур
Основные моменты проектирования для производства и прецизионной обработки
  • Решетчатые стенки с рельефом от напряжений: Внутренние стенки карманов и радиусы углов оптимизированы для углов врезания концевой фрезы, предотвращая концентрацию остаточных напряжений и сохраняя структурную жесткость против боковых изгибов.
  • Соосность в одной установке: Динамические шарнирные отверстия и прецизионные глухие установочные штифтовые отверстия растачиваются в одной и той же оснастке, гарантируя соосность и предотвращая заедание штифта при динамическом многоосевом перемещении.
  • Контролируемая толщина стенки: Толщина стенки поддерживается в пределах ±0,015 мм по всей площади пола и периметральных ребер, предотвращая вибрации, вибрации тонких стенок и отталкивание инструмента во время проходов с высокой подачей.
  • Расчеты зазоров для резьбы и втулок: Все отверстия под подшипники и резьбы для крепежа учитывают рассчитанную толщину пленки последующего анодирования (10-25 μm для типа II/III), предотвращая несоответствие размеров после покрытия.
Контрольный список проверки производства для запросов
  1. Предоставьте исходные файлы 3D CAD (.STEP или .IGES) вместе с 2D инженерным чертежом (.PDF) с указанием посадок подшипниковых отверстий (H7, P7 или указанной зоны допуска) и схем опорных поверхностей.
  2. Определите целевой сплав в зависимости от эксплуатационной нагрузки (укажите 7075-T6 для циклов с высокой динамической нагрузкой или 6061-T6 для стандартных нагрузок).
  3. Укажите требования к обработке поверхности: тонкое стеклянное дробеструйное напыление, прозрачное/цветное анодирование по MIL-A-8625 тип II или твердое анодирование типа III для тяжелых условий эксплуатации (50 μm).
  4. Уточните требования к крепежу (например, расточенное для запрессовки втулки, предварительно установленные вставки Helicoil из латуни/нержавеющей стали или установочные отверстия под штифты).

Отправьте запрос непосредственно нам

Политика конфиденциальности Китай Хорошее качество подвергать механической обработке точности cnc Доставщик. 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Все права защищены.