logo
Домой > Продукты > подвергать механической обработке точности cnc >
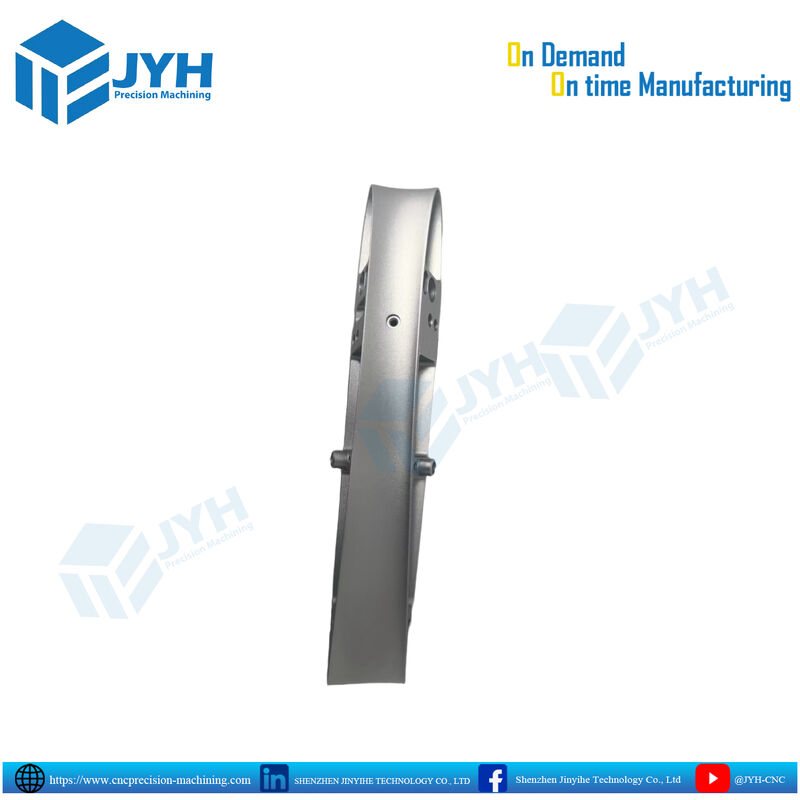
Прецизионный алюминиевый конструкционный кронштейн с ЧПУ с допуском ±0.005 мм и 5-осевой фрезерной обработкой на станках с ЧПУ

Прецизионный алюминиевый конструкционный кронштейн с ЧПУ с допуском ±0.005 мм и 5-осевой фрезерной обработкой на станках с ЧПУ

Допуск ±0

005 мм Структурный кронштейн кронштейна

5-осевой фрезерный кронштейн с ЧПУ

Место происхождения:

Китай

Фирменное наименование:

JYH

Сертификация:

ISO9001,IATF1969

Номер модели:

ОЭМ/ОДМ

Свяжитесь с нами
Запросите цитату
Подробная информация о продукции
Законченный:
ясный анодировать
Программное обеспечение:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Название детали:
Запчасти для точной обработки ЧПУ
Способность обрабатывать:
3-осевой/4-осевой/5-осевой
Формат чертежа:
IGS, STEP, X_T, DWG, PDF, PNG
Термическая обработка:
Доступно по запросу
Услуга:
Адаптирован для металлического прототипа с ЧПУ
Доступные файлы:
шаг/stp/igs/x_t/stl
Обработка поверхности:
Пескоструйная обработка
Высокая точность:
± 0,005 мм
Максимальный размер заготовки:
500 х 500 х 300 мм
Инспекция:
Используйте калиперы, CMM, и т.д.
Оборудование:
Гнездовой поддон
Оптический знак:
ОЧКИ
Выделять:
Прецизионная обработка с ЧПУ, обработка с ЧПУ
Выделить:

Допуск ±0

,

005 мм Структурный кронштейн кронштейна

,

5-осевой фрезерный кронштейн с ЧПУ

Условия оплаты и доставки
Количество мин заказа
1
Упаковывая детали
Индивидуальная упаковка
Время доставки
5-8 дней
Условия оплаты
Л/К, Д/А, Д/П, Т/Т
Поставка способности
Прототип для массового производства
Сопутствующие продукты
Свяжитесь с нами
Sandy Xu
Свяжитесь сейчас
Описание продукта
Заказной прецизионный структурный кронштейн рычага из алюминия с ЧПУ
Разработанный для обеспечения критически важной жесткости, точного кинематического выравнивания и низкой массы, этот заказной структурный кронштейн рычага из алюминия с ЧПУ обеспечивает исключительные механические характеристики для аэрокосмических, робототехнических, оптоэлектронных и автоматизированных машинных платформ. Изготовленный с использованием передовых 4-осевых и 5-осевых фрезерных центров с ЧПУ, каждый компонент подвергается многоосевой непрерывной обработке для достижения сложных внешних радиусов, точных карманов для опорных точек и сквозных монтажных отверстий с геометрическими допусками до ±0,005 мм (±0,0002 дюйма).
Представленный компонент сочетает внутренние карманы для снижения веса с ребрами жесткости для оптимизации соотношения прочности к весу. Обработанный равномерным мелкозернистым пескоструйным методом с последующим прозрачным анодированием по стандарту MIL-A-8625, тип II, класс 1, он обеспечивает долговременную устойчивость к атмосферной коррозии, твердость поверхности и архитектурный матовый внешний вид без бликов.
Технические характеристики
Параметр Стандартная возможность / спецификация Примечания / опции
Варианты материалов Алюминий 6061-T6, 7075-T6, 6082-T6, 2024-T3 Также поддерживаются магний AZ31B и нержавеющая сталь 303/304
Технология обработки 4-осевая / 5-осевая одновременная фрезерная обработка с ЧПУ Многоосевая контурная обработка и позиционирование за одну установку
Допуски размеров ±0,010 мм стандарт; до ±0,005 мм для критических размеров Проверено КИМ в соответствии с ISO 2768-m/f или ASME Y14.5
Точность положения отверстий В пределах Ø0,015 мм относительно основных опорных точек Расточенные отверстия для штифтов и прецизионные резьбы (M2-M12)
Качество поверхности (после механической обработки) Ra 0,8 мкм - Ra 1,6 мкм (32 - 63 мкм) Высокоскоростные проходы финишной обработки
Обработка поверхности Пескоструйная обработка стеклянными шариками + прозрачное анодирование тип II Твердое покрытие тип III, хроматирование (MIL-DTL-5541) или Cerakote
Толщина покрытия 8 - 15 мкм (анодирование тип II) Расчет припуска на обработку перед нарезанием резьбы
Контроль качества 100% контроль КИМ, оптический проектор, профилометр Предоставляются полные отчеты о первом изделии, сертификаты на материалы и сертификаты соответствия на анодирование
Сравнение инженерных материалов
Выбор правильного сплава зависит от баланса между динамическими механическими нагрузками, воздействием окружающей среды и требованиями к весу компонента:
Метрическая / Свойство сплава AL 6061-T6 AL 7075-T6 AL 6082-T6
Предел текучести ~276 МПа (40 кПа) ~503 МПа (73 кПа) ~260 МПа (38 кПа)
Предел прочности на растяжение ~310 МПа (45 кПа) ~572 МПа (83 кПа) ~310 МПа (45 кПа)
Рейтинг обрабатываемости Высокий (легкое удаление стружки) Отличный (жесткий, низкое образование заусенцев) Высокий (сравнимо с 6061)
Реакция на анодирование Чистое, очень равномерное прозрачное покрытие Слегка темнее/сероватый оттенок Очень хорошая косметическая прозрачность
Коррозионная стойкость Превосходная (морская и атмосферная) Умеренная (требует герметизации анодирования) Высокая (стандартная европейская конструкционная)
Рекомендуемое применение Общая автоматизация, корпуса, роботизированные манипуляторы Рычаги с высокой нагрузкой, аэрокосмические рамы Европейская инфраструктура, роботизированные порталы
Ключевые преимущества DFM и производства
  • Многоосевая обработка за одну установку: Эстетичные изогнутые поверхности и функциональные опорные точки вырезаются едиными 5-осевыми траекториями инструмента, устраняя кумулятивные погрешности, возникающие при многоэтапном перезахвате.
  • Припуск на резьбу и отверстие перед покрытием: Все сверла для нарезания резьбы, резьбовые вставки и расточенные отверстия для штифтов учитывают анодный слой ростом 8-12 мкм, чтобы гарантировать отсутствие помех при окончательной механической сборке.
  • Оптимизированный динамический баланс: Процедуры карманной обработки устраняют ненужную массу сердечника, сохраняя при этом жесткость при крутильных вибрациях и циклах высоких нагрузок.
  • Строгое обеспечение качества: Полная прослеживаемость партий с сертификатами на материалы EN 10204 3.1, полными чертежами с указанием размеров и отчетами координатно-измерительной машины (КИМ), прилагаемыми к каждой производственной партии.
Чек-лист проверки производства для запросов
1. Загрузите файлы 3D CAD (.STEP или .IGES) вместе с 2D PDF чертежом, указывающим критические допуски, опорные элементы и обозначения резьбы.
2. Укажите предпочтительный сплав (6061-T6 для общецелевых конструкционных характеристик или 7075-T6 для повышенной нагрузки по пределу текучести).
3. Подтвердите обозначение обработки поверхности (стандартная пескоструйная обработка + прозрачное анодирование тип II по MIL-A-8625 или альтернативный оттенок анодирования/твердое покрытие).
4. Укажите объем образцов для первого прототипа по сравнению с полными запланированными объемами производственных партий.

Отправьте запрос непосредственно нам

Политика конфиденциальности Китай Хорошее качество подвергать механической обработке точности cnc Доставщик. 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Все права защищены.